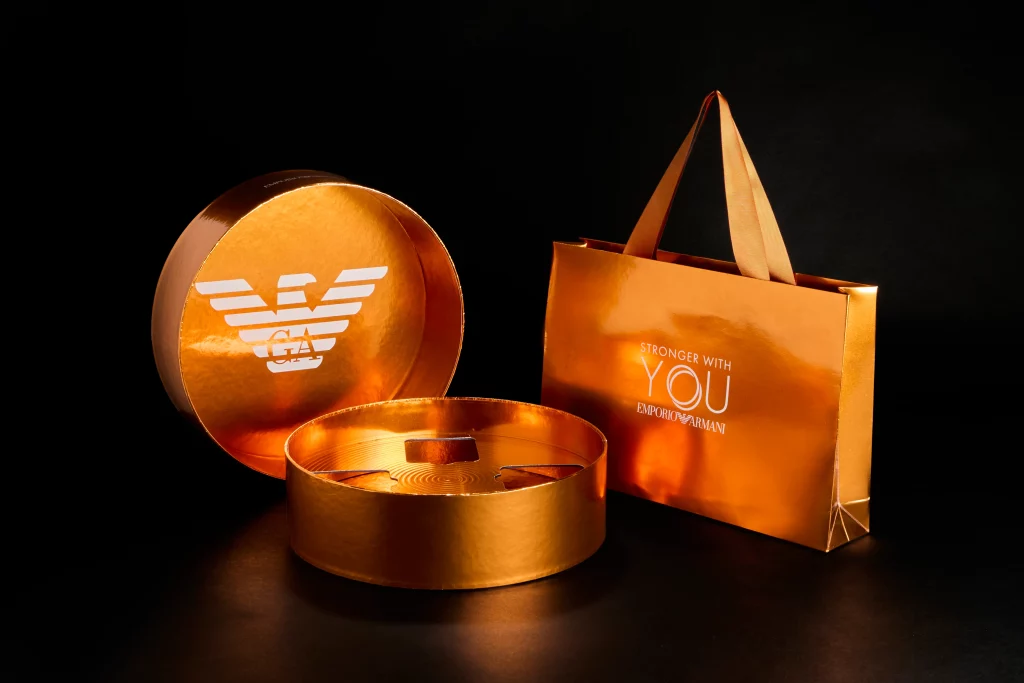
Un projet d’emballage premium mobilise rarement moins de six interlocuteurs, entre la marque, l’agence créative, le service réglementaire, le photograveur, le prépresse et l’imprimeur. Chacun travaille avec ses outils, son vocabulaire et son calendrier, et c’est précisément dans ces zones de recouvrement que naissent les erreurs de version, les dérives colorimétriques et les retards de production, ce qui rend la coordination multi-intervenants packaging particulièrement critique.
La coordination multi-intervenants packaging n’est pas une formalité administrative, c’est la discipline qui sépare un lancement maîtrisé d’un arbitrage de dernière minute entre qualité, budget et délai. Cet article détaille la méthode que nous appliquons chez Maestro Gestion Edition, de la formalisation du brief au contrôle des premières pièces en usine.
Coordination multi-intervenants packaging, guide 2026
Reading time: ~13 min
- Pourquoi la coordination multi-intervenants packaging conditionne la réussite du projet
- Cartographier les intervenants et construire une matrice RACI projet emballage
- Formaliser le brief packaging imprimeur avant toute création
- Organiser les jalons de validation de l’emballage
- Gestion des versions de fichier packaging et checklist prépresse emballage
- Coordination graphiste imprimeur sur la couleur
- Le bon à tirer packaging, point de verrouillage du projet
- Contrôle qualité de l’emballage avant et pendant la production
- Les erreurs courantes de projet packaging à neutraliser
- Aller plus loin avec la coordination multi-intervenants packaging
- Questions fréquentes sur la coordination multi-intervenants packaging
Pourquoi la coordination multi-intervenants packaging conditionne la réussite du projet
Un cycle de vie d’emballage exposé aux pertes d’information
Le cycle de vie d’un emballage va de la conception à la mise en rayon et traverse successivement le choix du procédé d’impression, la préparation des fichiers, la fabrication, les contrôles et la livraison. À chaque passage de relais, une information peut se perdre.
Les risques les plus fréquents sont documentés et toujours les mêmes : un fichier non conforme au gabarit technique, une mauvaise version du visuel envoyée en production, des couleurs incohérentes entre l’épreuve et le tirage, une mention légale oubliée, un code-barres illisible, un défaut de finition ou un écart entre le prototype esthétique et la série réelle.
Le prépresse joue ici un rôle d’interface déterminant entre la création graphique et la fabrication. C’est lui qui traduit une intention visuelle en données exploitables par une presse offset, une machine de dorure ou une ligne de découpe. Lorsque ce maillon est externalisé sans pilotage, personne n’assume la responsabilité de la cohérence globale. Notre position de bureau de fabrication technicien consiste justement à tenir ce rôle d’interlocuteur unique, de l’ingénierie papier jusqu’à la logistique, y compris lorsque la production est supervisée sur deux pays.
Cartographier les intervenants et construire une matrice RACI projet emballage
Identifier clairement les acteurs du projet packaging
La première action d’un pilotage projet impression packaging consiste à nommer les acteurs et à figer leur périmètre. Le donneur d’ordre définit le brief, le budget, les délais et les critères d’acceptation. Le marketing garantit la cohérence avec la plateforme de marque et la hiérarchie des informations. L’agence ou le studio produit la création et les déclinaisons, en intégrant les contraintes de découpe, de fonds perdus, de zones de sécurité, de pliage et de finition.
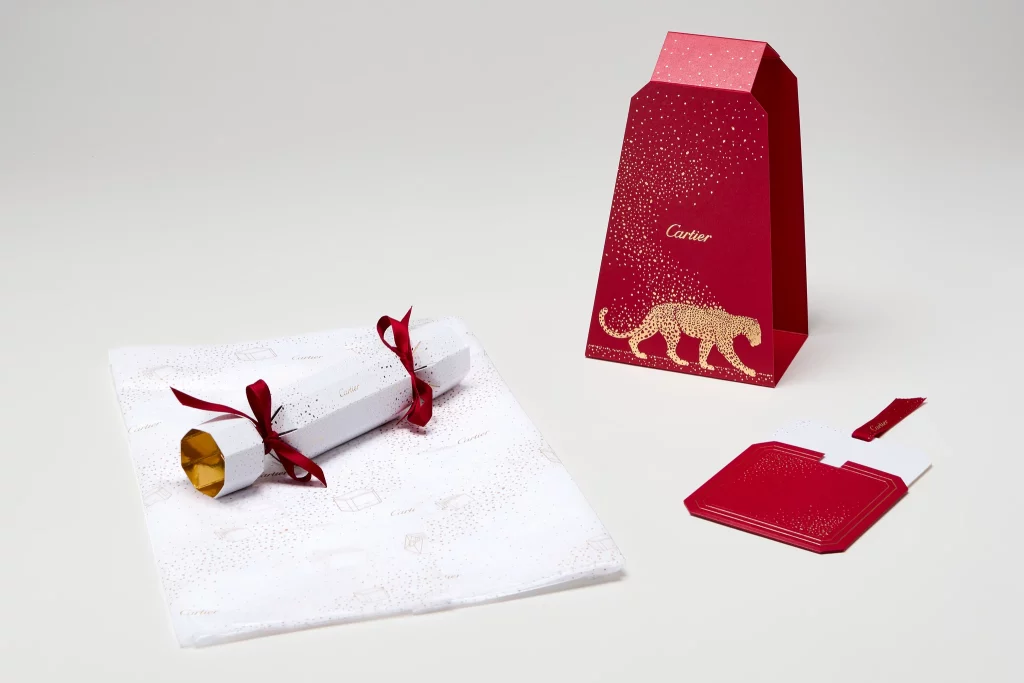
La structure et le gabarit technique sont validés par le bureau de fabrication, avec la marque comme validateur et l’agence ainsi que l’imprimeur consultés, avant même le démarrage de la création graphique. Le service réglementaire contrôle ensuite les mentions légales, les pictogrammes et les déclarations environnementales. Le prépresse vérifie la conformité technique du fichier. L’imprimeur et le fabricant confirment la faisabilité, les supports, les encres et les finitions. La qualité et la logistique définissent enfin les tolérances, le plan d’échantillonnage et les conditions de livraison.
La méthode RACI permet de formaliser tout cela sur une seule page, en indiquant pour chaque tâche qui réalise, qui valide, qui est consulté et qui est informé. Cette matrice doit être diffusée au lancement du projet et rester accessible dans l’espace documentaire partagé.
| Tâche | Responsable | Validateur | Consultés |
|---|---|---|---|
| Brief packaging | Chef de projet | Marque | Marketing, production |
| Création graphique | Agence | Marketing | Prépresse, réglementaire |
| Validation des textes | Réglementaire | Juridique ou marque | Marketing |
| Contrôle du fichier | Prépresse | Imprimeur | Agence |
| Épreuve couleur | Imprimeur | Marque | Qualité |
| Bon à tirer | Chef de projet | Marque | Imprimeur, qualité |
| Contrôle production | Qualité | Chef de projet | Imprimeur |
| Expédition | Logistique | Marque | Fabricant |
Formaliser le brief packaging imprimeur avant toute création
Une fiche de spécification technique exhaustive
Un brief packaging imprimeur incomplet génère mécaniquement des allers et retours coûteux. La fiche de spécification technique emballage doit préciser la référence produit et la quantité, le type d’emballage, les dimensions finales, le matériau, le grammage et les tolérances dimensionnelles, le procédé d’impression envisagé entre offset, flexographie, numérique et héliogravure, le nombre de couleurs et les références Pantone, les finitions envisagées comme le vernis, le pelliculage, la dorure ou le gaufrage, les mentions réglementaires, les éléments variables de type code-barres ou QR code, et enfin la date de livraison avec ses contraintes logistiques.
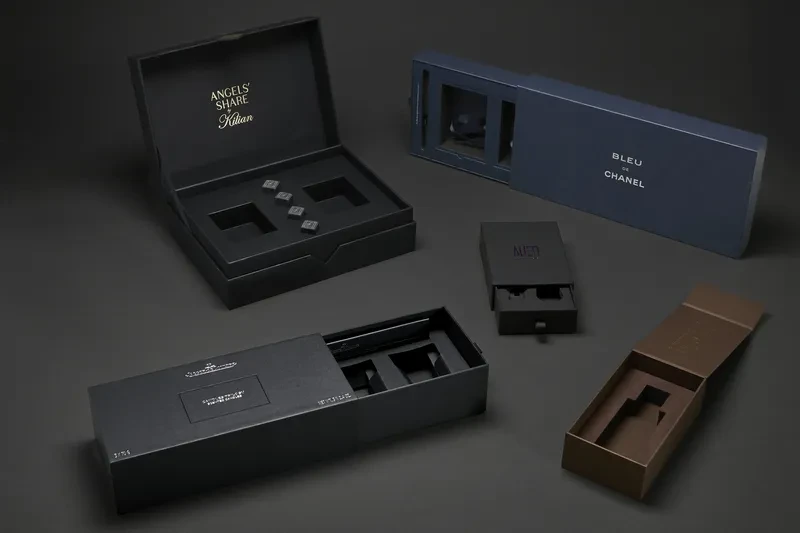
Une règle simple évite la majorité des reprises : la création ne démarre jamais avant la validation du gabarit technique. Sur un coffret rigide à calage intérieur destiné à recevoir quatre flacons, par exemple, la position des découpes, l’épaisseur du calage et le débord du couvercle conditionnent directement la zone imprimable et le placement du décor. Dessiner d’abord et contraindre ensuite revient à sacrifier l’intention créative au moment le plus tardif et le plus onéreux.
Organiser les jalons de validation de l’emballage
Un workflow de validation packaging efficace repose sur des jalons explicites plutôt que sur une succession d’échanges informels. Nous recommandons dix points d’arrêt.
- Validation du brief
- Validation de la structure et du gabarit
- Validation de la création graphique
- Validation réglementaire
- Validation du fichier prépresse
- Validation de l’épreuve ou du prototype
- Bon à tirer
- Contrôle des premières pièces
- Validation de la production
- Contrôle avant expédition
Chaque jalon comporte un responsable nommé, une date limite, un livrable précis, des critères d’acceptation, une procédure en cas de refus et une trace écrite de la décision.
La réunion de calage technique, organisée juste après la validation du brief, réunit la marque, l’agence et le fabricant. Elle sert à arbitrer en amont les incompatibilités entre papier et ennoblissement, à confirmer la faisabilité des effets recherchés et à verrouiller le calendrier. Un compte rendu systématique, mentionnant la décision, le responsable et l’échéance, suffit généralement à remplacer trois semaines de messages épars.
Good to know
Une validation reçue par messagerie instantanée n’a aucune valeur contractuelle dans un projet d’emballage. Seule une approbation écrite, rattachée à une version de fichier identifiée, engage les parties et protège le planning.
Gestion des versions de fichier packaging et checklist prépresse emballage
Trois règles pour sécuriser les versions de fichiers
L’erreur de version reste la cause la plus banale et la plus coûteuse des non-conformités packaging. Trois règles la neutralisent presque intégralement : un nommage normalisé du type marque_produit_format_version_date, une seule version officiellement validée à un instant donné et archivée avec son PDF, son épreuve et son bon à tirer, et enfin l’identification explicite des modifications entre deux itérations, confirmée par écrit par le demandeur.
Avant tout envoi, la checklist prépresse emballage doit être passée intégralement, sans exception liée à l’urgence.
- Format final conforme au gabarit, fonds perdus suffisants et traits de coupe correctement positionnés.
- Polices incorporées ou vectorisées, images à résolution suffisante pour le procédé retenu.
- Profil colorimétrique adapté, séparation des couleurs vérifiée, tons directs distingués de la quadrichromie CMJN.
- Contrôle des surimpressions et des éventuels effets de maculage ou de défonce.
- Zones de pliage, de collage et de découpe dégagées, aucun élément important dans les zones de sécurité.
- Mentions légales emballage relues après la dernière correction graphique.
- Codes-barres testés, zone de silence respectée, contraste suffisant.
Le format PDF/X-4 normalisé sous la référence ISO 15930-7 est recommandé par les guides prépresse pour l’impression packaging car il préserve la transparence native et la gestion colorimétrique du document. Imposer ce format dans le brief évite des aplatissements hasardeux et des surprises sur les effets de vernis ou de dorure.
Coordination graphiste imprimeur sur la couleur
La couleur est le sujet qui cristallise le plus de tensions dès que plusieurs intervenants travaillent sur un même emballage. La règle fondatrice consiste à définir une référence commune dès le lancement, puis à ne plus jamais valider une teinte uniquement à l’écran. Le profil ICC est fixé en début de projet, les tons directs Pantone sont listés séparément des couleurs process, et les tolérances acceptables sont écrites noir sur blanc.
L’épreuve couleur doit être adaptée au procédé et au support réellement utilisés, car un même fichier ne rend pas de la même façon sur un papier couché, sur un papier texturé ou sous un pelliculage soft touch. Le vernis, la dorure à chaud et le flockage modifient également la perception chromatique. Lors du calage, les premières feuilles sont comparées à l’épreuve validée, en vérifiant simultanément la netteté, le repérage impression et la cohérence des teintes.
Lorsque la fabrication est répartie sur plusieurs sites, le calage colorimétrique multi sites devient une exigence contractuelle et non une bonne intention, ce que nous traitons en supervisant physiquement le démarrage sur chaque usine concernée.
Le bon à tirer packaging, point de verrouillage du projet
Le bon à tirer est l’acte qui transfère la responsabilité du fichier vers la production. Il confirme la version exacte du document, le contenu textuel, les dimensions, la position des éléments, les couleurs et références Pantone, les codes-barres, les finitions, le support, les quantités et les conditions de production. Il doit être signé par une personne habilitée, identifiée dès la matrice RACI, et non par le premier interlocuteur disponible.
Toute modification postérieure au BAT impose une nouvelle vérification, voire un nouveau bon à tirer. C’est précisément là que se joue la gestion des changements tardifs. Un ajustement de texte demandé après le lancement des clichés de dorure ne coûte pas seulement une refonte de fichier, il immobilise un outillage, décale un créneau machine et peut repousser la livraison de plusieurs jours. Chiffrer systématiquement l’impact planning d’une modification tardive, et le communiquer avant acceptation, reste le meilleur moyen de responsabiliser la chaîne de décision.
Contrôle qualité de l’emballage avant et pendant la production
Un contrôle qualité emballage avant production efficace ne se limite jamais à l’inspection finale. Il se décompose en quatre séquences. Avant production, on vérifie les matières premières, le fichier, le gabarit, l’épreuve validée et la disponibilité des outils de découpe et des plaques. Au démarrage, on inspecte les premières pièces et on les compare à l’échantillon de préproduction approuvé avant de lancer la fabrication complète, ce que recommandent explicitement les guides de contrôle packaging.
En cours de production, le suivi porte sur la couleur, l’adhérence des encres et des vernis, la lisibilité des textes et des codes, puis sur les défauts de repérage, les rayures et les déformations. Au contrôle final interviennent l’inspection visuelle, le contrôle dimensionnel, la vérification des quantités et du conditionnement, puis l’émission d’un rapport de conformité archivé.
Les codes-barres méritent une attention particulière car ils sont fonctionnels avant d’être graphiques. Leur lisibilité doit être mesurée après impression et après finition, puisqu’un vernis brillant ou une courbure de support peut dégrader le contraste. Les normes ISO/IEC 15415 et ISO/IEC 15416 classent respectivement la qualité des codes bidimensionnels et unidimensionnels selon des niveaux de performance mesurés dans des conditions contrôlées, ce qui fournit un critère d’acceptation objectif plutôt qu’un avis subjectif.
Key points to remember
En cas de non-conformité, isolez immédiatement les lots concernés, documentez le défaut par photos et mesures, identifiez la version et l’origine, puis tranchez entre retouche, tri, refabrication ou rebut avant de déclencher une action corrective vérifiable sur la production suivante.
Les erreurs courantes de projet packaging à neutraliser
Certaines causes de dérive reviennent dans presque tous les dossiers mal pilotés : démarrer la création sans gabarit technique validé, faire approuver le visuel avant le contrôle réglementaire, envoyer plusieurs versions au même imprimeur, négliger les tolérances de couleur et de dimension, valider uniquement sur un PDF à l’écran, oublier l’influence du support et des finitions, confondre un prototype esthétique avec un échantillon représentatif de la série, ou ne prévoir aucune marge de correction dans le planning. Aucune de ces erreurs n’est technique au sens strict, toutes sont organisationnelles.
| Erreur fréquente | Conséquence | Solution recommandée |
|---|---|---|
| Démarrer la création sans gabarit validé | Reprises de fichier et retard | Valider le gabarit avant toute création |
| Approuver le visuel avant contrôle réglementaire | Mention légale oubliée | Faire valider le réglementaire en amont |
| Envoyer plusieurs versions au même imprimeur | Erreur de version en production | Nommage normalisé et une seule version validée |
| Négliger les tolérances de couleur et de dimension | Dérive colorimétrique au tirage | Écrire les tolérances dans le brief |
| Valider uniquement sur un PDF à l’écran | Couleur non représentative | Exiger une épreuve adaptée au support |
| Oublier l’influence du support et des finitions | Écart entre épreuve et tirage | Tester sur le support et la finition réels |
| Confondre prototype et échantillon de série | Écart de qualité en réception | Valider sur échantillon de préproduction |
| Ne prévoir aucune marge de correction | Compression du planning | Intégrer une marge dans le planning initial |
C’est la raison pour laquelle nous considérons la coordination comme une compétence de fabrication à part entière. Superviser physiquement la production, en Italie comme en Chine sur les dossiers concernés, permet de détecter une dérive au démarrage machine plutôt qu’à la réception des palettes. Vous pouvez consulter notre approche de la double supervised production ainsi que nos ressources dédiées au good to print et au contrôle qualité en usine.
Aller plus loin avec la coordination multi-intervenants packaging
Une coordination multi-intervenants packaging réussie repose sur quatre piliers simples à énoncer et exigeants à tenir : des rôles écrits dans une matrice RACI, un circuit de validation unique jalonné, une gestion stricte des versions de fichier et un bon à tirer verrouillé par une personne habilitée. Le reste relève de la rigueur quotidienne, du compte rendu systématique et de la présence sur site au moment du calage.
Si vous préparez un lancement sensible et souhaitez un interlocuteur technicien unique de l’ingénierie papier à la livraison, échangeons sur votre cahier des charges.
FAQ – questions fréquentes sur la coordination multi-intervenants packaging
Combien de temps faut-il prévoir entre le bon à tirer et la livraison d’un coffret premium ?
Le délai dépend des finitions et du site de production, mais il doit toujours inclure la fabrication des outillages de découpe et de dorure, le calage, la production, le façonnage manuel éventuel et le transport. Sur un coffret rigide avec calage intérieur et ennoblissements multiples, ces étapes se planifient dès le brief et non après la validation du visuel.
Faut-il un chef de projet dédié si l’agence assure déjà le suivi ?
L’agence pilote la création, rarement la fabrication. Un référent fabrication reste nécessaire pour arbitrer les contraintes techniques, consolider les validations réglementaires et parler le même langage que l’imprimeur. Les deux rôles sont complémentaires et doivent apparaître distinctement dans la matrice de responsabilités.
Que faire si deux validateurs donnent des instructions contradictoires ?
La matrice RACI ne prévoit qu’un seul validateur par tâche. En cas de désaccord, l’arbitrage remonte au donneur d’ordre, qui tranche par écrit. Toute instruction reçue d’un intervenant non validateur est consignée mais n’est pas exécutée sans confirmation du validateur désigné.
Comment sécuriser un projet produit sur deux sites de fabrication différents ?
Il faut une référence couleur physique commune, un échantillon de préproduction approuvé par site, des tolérances identiques inscrites au cahier des charges et un contrôle des premières pièces réalisé sur place. La traçabilité documentaire, incluant les certifications matières, doit être collectée de façon homogène sur les deux usines.
Un réassort urgent peut-il réutiliser le BAT initial ?
Oui, à condition que le fichier, le support, les encres et les outillages soient strictement identiques. Dès qu’un paramètre change, papier différent, nouveau lot d’encre ou nouvelle presse, un contrôle de calage comparé à l’échantillon de référence s’impose avant lancement complet.