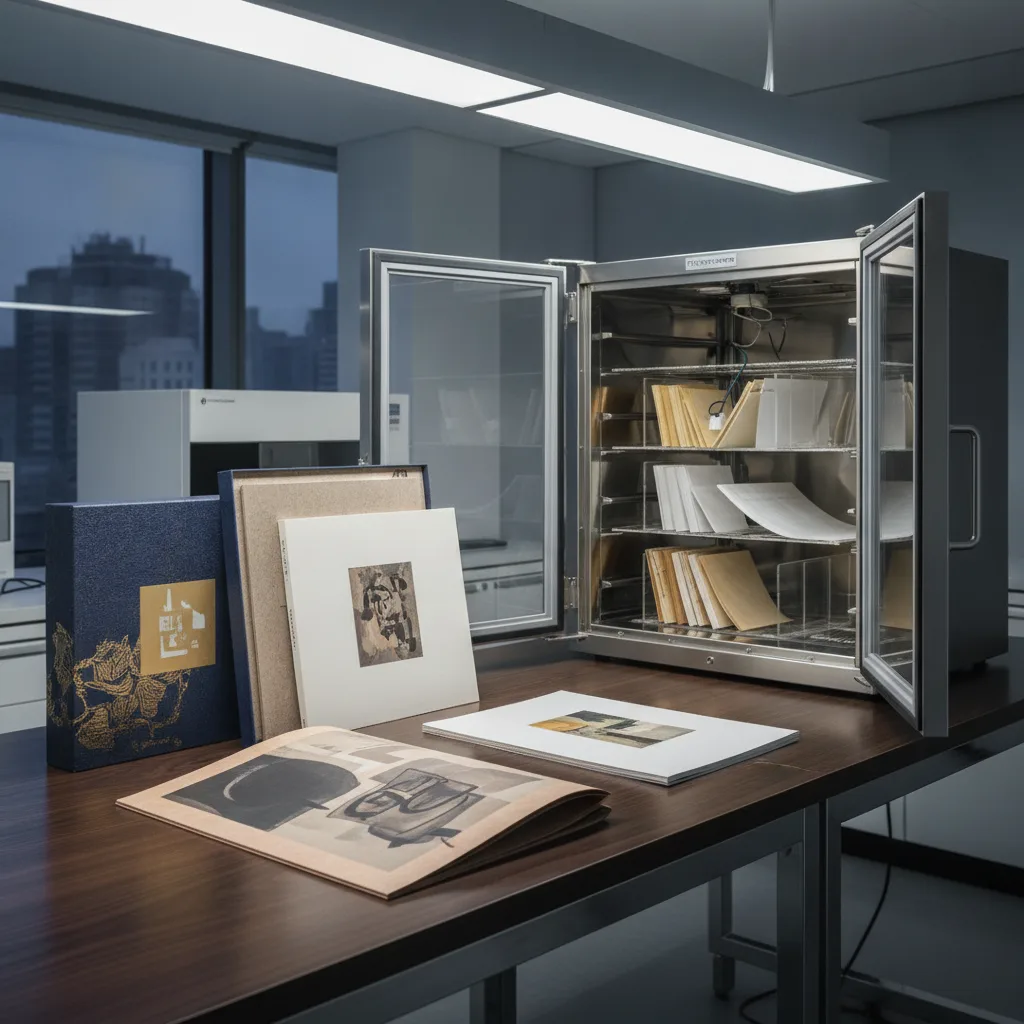
Un cofanetto per un’edizione limitata, un catalogo d’arte destinato a una biblioteca museale o un’agenda rivestita in tessuto non si giudicano il giorno della consegna, ma tre, cinque o dieci anni dopo. È qui che entra in gioco il test di resistenza all’invecchiamento della carta per packaging, una famiglia di prove di laboratorio che misura come i materiali cellulosici reagiscono al calore, all’umidità, alla luce e agli inquinanti atmosferici.
Per chi commissiona una produzione di alta gamma, questi dati non sono un dettaglio da ufficio tecnico: sono la garanzia che l’oggetto continuerà a raccontare il brand anche quando l’entusiasmo del lancio sarà passato. In questa guida spieghiamo cosa misurano queste prove, quali norme le governano, come si leggono i risultati e quando ha senso coinvolgere un laboratorio specializzato.
Test resistenza invecchiamento carta packaging – Guida 2026
Tempo di lettura: ~9 min
- Che cos’è il test di resistenza all’invecchiamento della carta per packaging
- Invecchiamento naturale e invecchiamento accelerato, due orologi diversi
- Le norme di riferimento, TAPPI T544, ASTM D4714 e ISO 5630-3
- Quali proprietà meccaniche si degradano davvero
- Come si interpreta un risultato passato o non passato
- Quando affidarsi a un laboratorio specializzato
- Validare un packaging cartaceo per la lunga conservazione, il nostro metodo
- Andare oltre il test: la durabilità come parte della qualità percepita
- FAQ
Che cos’è il test di resistenza all’invecchiamento della carta per packaging
Definizione e principio di prova
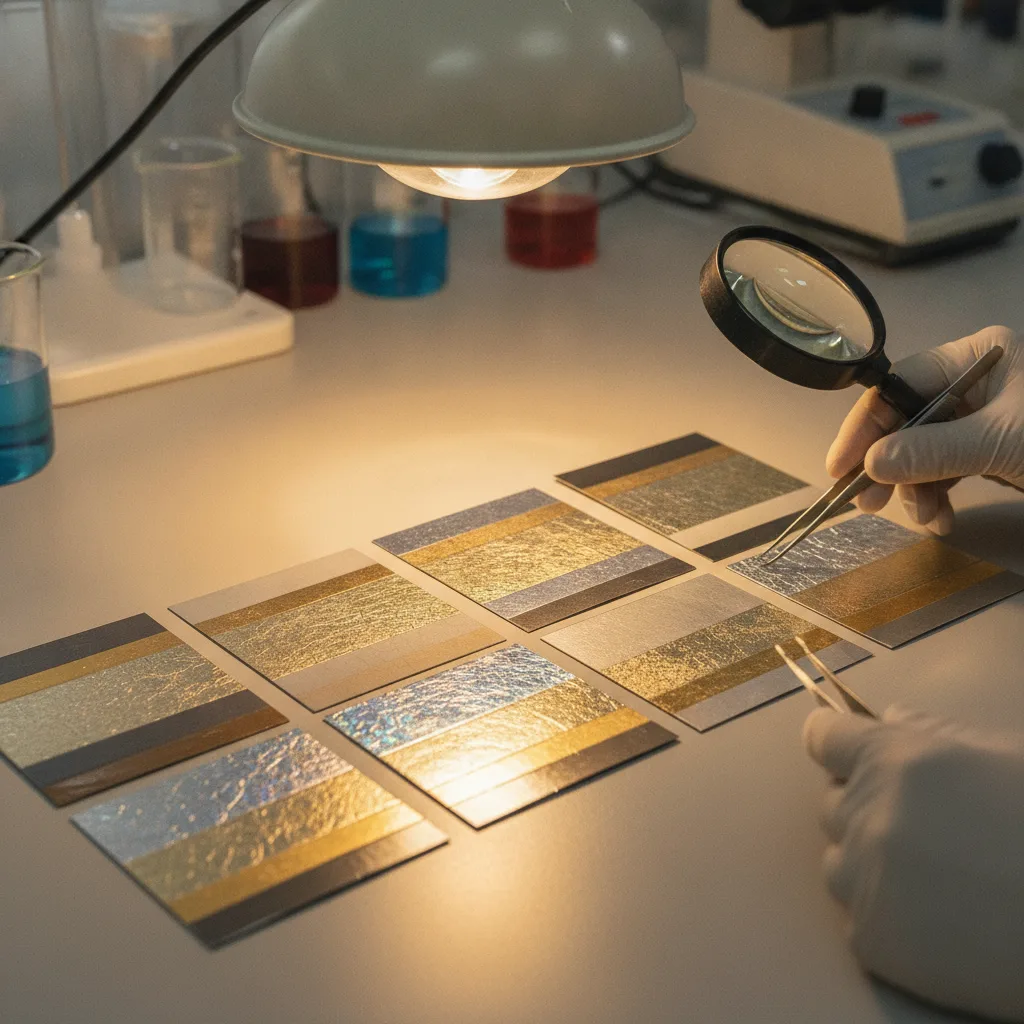
Il principio è semplice nella logica e rigoroso nell’esecuzione. Si prende un campione di carta o di cartoncino, se ne misurano le proprietà fisiche e ottiche allo stato iniziale, lo si sottopone a un ciclo di invecchiamento accelerato in condizioni controllate di temperatura e umidità relativa, poi si rimisurano le stesse proprietà.
Il confronto ante e post invecchiamento fornisce le proprietà meccaniche residue, cioè la percentuale di prestazione che il materiale conserva dopo lo stress termoigrometrico. Questo approccio permette di stimare in poche settimane un comportamento che nella realtà si manifesterebbe in anni di conservazione.
L’invecchiamento accelerato della carta packaging riproduce in modo controllato i due meccanismi principali del deterioramento della carta nel tempo, ovvero l’idrolisi acida delle catene di cellulosa e l’ossidazione della carta. La prima riduce progressivamente le prestazioni meccaniche del foglio, la seconda genera l’ingiallimento della carta e la perdita di brillantezza dei bianchi.
Su un packaging di lusso, dove il bianco della scatola dialoga con una stampa a caldo o con una goffratura, questo scivolamento cromatico è immediatamente percepibile dal cliente finale.
Invecchiamento naturale e invecchiamento accelerato, due orologi diversi
Due approcci complementari
L’invecchiamento naturale consiste nel conservare campioni di riferimento in condizioni ambientali reali e nel rimisurarli a intervalli programmati. È il metodo più fedele, ma richiede tempi incompatibili con un calendario industriale.
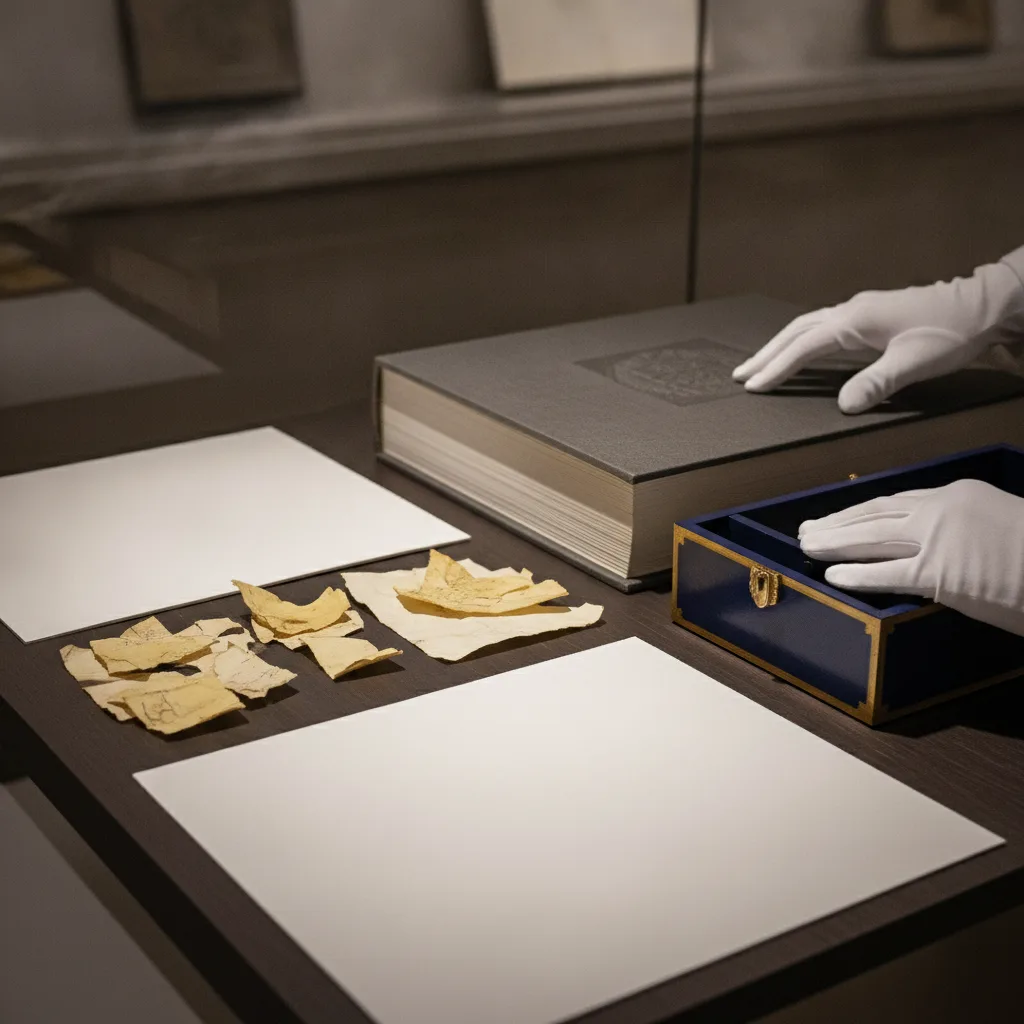
L’invecchiamento accelerato comprime la scala temporale aumentando temperatura e umidità, a condizione di rispettare un protocollo rigoroso di condizionamento dei campioni prima della prova, altrimenti il risultato perde ogni valore comparativo.
Le due logiche non si escludono, si completano. Le buone pratiche di validazione del packaging raccomandano di avviare in parallelo un invecchiamento reale su un lotto testimone e di usare il test accelerato come strumento di decisione rapida, verificando in seguito la coerenza dei due set di dati. In pratica, il test accelerato autorizza la messa in produzione, l’invecchiamento naturale conferma la scelta nel tempo.
Da sapere
Un test di invecchiamento accelerato non predice una data di scadenza. Fornisce un confronto relativo tra materiali, lotti o fornitori, ed è proprio questo che lo rende decisivo quando si arbitra tra due carte apparentemente equivalenti.
Le norme di riferimento, TAPPI T544, ASTM D4714 e ISO 5630-3
Panoramica degli standard principali
Tre riferimenti normativi dominano la materia. La norma TAPPI T544 per la carta prevede un trattamento caldo umido a 90 gradi centigradi e 50 per cento di umidità relativa per sedici giorni, con precondizionamento dei campioni ed è una delle procedure più utilizzate per ottenere indicazioni sulle qualità di invecchiamento a lungo termine di carta e cartone.
La ISO 5630-3 applica una logica analoga con parametri differenti, ovvero 80 gradi centigradi e 65 per cento di umidità relativa. La ASTM D4714, pubblicata da ASTM International, viene citata come metodo affine al T544 per l’invecchiamento dei materiali cellulosici.
Accanto a queste, gli indici degli standard TAPPI raccolgono metodi specifici di accelerated aging per le carte da stampa e scrittura, tra cui TAPPI T573 e TAPPI T578, che coprono dispositivi diversi come il dry oven, la xenon-arc per la solidità alla luce e la pollution chamber per l’esposizione agli inquinanti gassosi. A queste si affianca TAPPI T511, il metodo per la folding endurance, particolarmente indicativo perché la resistenza alle doppie pieghe è tra le prime proprietà a crollare quando la cellulosa si degrada.
| Riferimento | Condizioni tipiche | Impiego principale |
|---|---|---|
| TAPPI T544 | 90 °C e 50% di umidità relativa per 16 giorni | Invecchiamento caldo umido di carta e cartone, stima della durabilità a lungo termine |
| ISO 5630-3 | 80 °C e 65% di umidità relativa | Invecchiamento accelerato secondo riferimento internazionale, utile nei capitolati europei |
| ASTM D4714 | Condizioni operative analoghe al T544 | Metodo alternativo per l’invecchiamento dei materiali cellulosici |
| TAPPI T573 e T578 | Dry oven, xenon-arc, pollution chamber | Invecchiamento accelerato di carte da stampa e scrittura, luce e inquinanti |
| TAPPI T511 | Prova di piegatura ripetuta | Misura della folding endurance, indicatore precoce di degradazione |
La scelta della norma non è un vezzo formale. Un buyer di un gruppo del lusso che prepara un dossier di qualificazione ha bisogno di sapere quale metodo è stato applicato, con quali condizioni e su quanti provini, altrimenti il dato non è difendibile in una gara d’appalto.
Quali proprietà meccaniche si degradano davvero
Parametri meccanici e ottici da monitorare
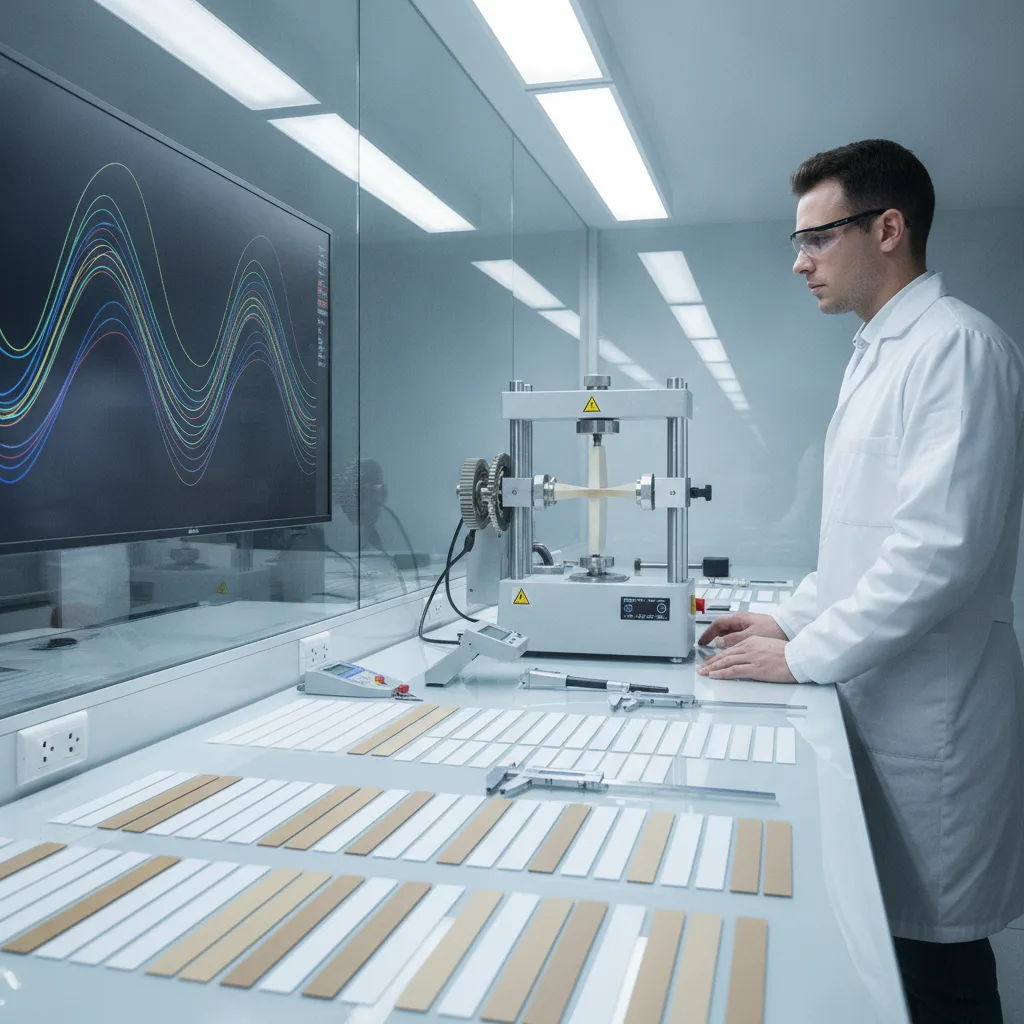
I laboratori specializzati in materiali cellulosici, come il Centro Qualità Carta, eseguono su carta, cartone e imballaggi a base cellulosica un ventaglio di prove meccaniche che coprono trazione, compressione, flessione, lacerazione e scoppio. Applicate prima e dopo il ciclo di invecchiamento, queste prove restituiscono una fotografia completa del comportamento del materiale.
Ecco le grandezze che meritano attenzione in un progetto di packaging premium destinato a durare.
- Resistenza alla trazione e allungamento, che condizionano la tenuta delle piegature e la resistenza dello strato di rivestimento su un cofanetto rigido.
- Folding endurance e resistenza alla lacerazione, indicatori sensibili della degradazione della cellulosa, critici su copertine, alette e scatole gigogne.
- Resistenza allo scoppio e resistenza alla compressione, determinanti per la tenuta in impilamento durante lo stoccaggio e il trasporto.
- Rigidità flessionale e stabilità dimensionale, che governano la planarità di una copertina e l’assenza di imbarcamenti dopo mesi in magazzino.
- Parametri ottici, cioè grado di bianco, coordinate colorimetriche e ingiallimento della carta, misurati per quantificare la deriva estetica.
Su un progetto reale come un’agenda rivestita in tessuto a chevron con taglio in tinta o un libretto con goffratura e stampa a caldo oro, la lettura incrociata di questi dati è ciò che distingue una scelta di carta ragionata da una scelta fatta a campione visivo.
Come si interpreta un risultato passato o non passato
Un test di invecchiamento non produce un verdetto assoluto, produce numeri che vanno confrontati con criteri di accettazione definiti a monte. Le procedure di validazione del packaging impongono di stabilire prima della prova la durata del ciclo, le condizioni termiche, i tempi di campionamento e le soglie minime accettabili. Un criterio frequente è la percentuale di proprietà meccaniche residue, per esempio il mantenimento di una quota definita della resistenza alla trazione iniziale.
L’errore più comune consiste nel leggere un singolo valore fuori contesto. Una perdita marcata di folding endurance su un cartoncino destinato a una scatola rigida che non subirà piegature ripetute pesa molto meno di una deriva colorimetrica sullo stesso materiale. Al contrario, una copertina flessibile di catalogo che perde resistenza alla lacerazione è un rischio concreto. L’interpretazione corretta parte sempre dall’uso reale dell’oggetto e dalla sua durata di vita attesa.
Importante
Un risultato è comparabile solo se il condizionamento dei campioni, il numero di provini e il laboratorio restano invariati tra la prova iniziale e le verifiche successive sui lotti di produzione.
Quando affidarsi a un laboratorio specializzato
Non tutti i progetti richiedono una campagna completa di prove. Il ricorso a un laboratorio esterno diventa necessario in alcune situazioni precise, ovvero quando il packaging è destinato alla lunga conservazione, quando un capitolato cliente o una gara d’appalto lo impone, quando si sostituisce una carta storica con un’alternativa certificata FSC o con una fibra riciclata, e quando si confrontano fornitori situati in paesi diversi con filiere di approvvigionamento non identiche.
È anche il caso dei progetti in cui il valore percepito è strettamente legato alla materia. Un cofanetto per spirits o un catalogo di gioielleria che ingiallisce in vetrina sotto illuminazione intensa produce un danno d’immagine sproporzionato rispetto al costo di una prova di solidità alla luce eseguita in fase di scelta della carta.
Validare un packaging cartaceo per la lunga conservazione, il nostro metodo
In quanto ufficio di fabbricazione tecnico, interveniamo prima della produzione e non dopo il reclamo. La validazione di un packaging cartaceo destinato a durare segue per noi una sequenza costante, ovvero definizione dell’uso reale e della durata di vita attesa, selezione di due o tre candidati carta, prove di invecchiamento accelerato e prove meccaniche su provini, verifica delle nobilitazioni sul supporto invecchiato, poi prototipazione e validazione del processo in stabilimento.
Questa logica di controllo qualità in produzione è resa possibile dalla nostra doppia produzione supervisionata tra Italia e Cina, dove i nostri tecnici sono fisicamente presenti in manifattura. Per i progetti di confezione e per le edizioni d’arte, la stessa metodologia si applica dalla scelta della fibra all’ingegneria della carta, come mostrano i lavori raccolti in galleria. Per un progetto in corso di definizione, il confronto tecnico può partire da un primo contatto diretto con il nostro team.
Il punto decisivo per un converter di packaging o per un committente esigente è la tracciabilità documentale. Un dossier che riporta norma applicata, condizioni di prova, valori ante e post invecchiamento e criteri di accettazione trasforma un’affermazione commerciale in una prova verificabile, ed è esattamente ciò che un ufficio acquisti chiede oggi per referenziare un fornitore.
Andare oltre il test: la durabilità come parte della qualità percepita
Il test di resistenza all’invecchiamento della carta per packaging non è una formalità di laboratorio, è lo strumento che permette di garantire nel tempo ciò che un brand promette al momento del lancio. Conoscere la differenza tra TAPPI T544, ISO 5630-3 e ASTM D4714, sapere quali proprietà meccaniche monitorare e definire criteri di accettazione realistici consente di scegliere la carta giusta con argomenti misurabili invece che con impressioni.
In un settore dove l’oggetto stampato è diventato un media a pieno titolo, la durabilità è parte integrante della qualità percepita. Per approfondire un progetto specifico, è possibile richiedere una consulenza tecnica dedicata.
FAQ
Quanto dura un ciclo completo di invecchiamento accelerato?
Dipende dal metodo scelto. Il protocollo TAPPI T544 prevede sedici giorni di esposizione a 90 gradi centigradi e 50 per cento di umidità relativa, ai quali vanno aggiunti il precondizionamento dei campioni e i tempi di misura prima e dopo la prova.
Anche gli inchiostri e le nobilitazioni invecchiano?
Sì, e vanno valutati sul supporto reale. Una lamina a caldo, una verniciatura selettiva o un rivestimento in tessuto reagiscono in modo proprio al ciclo termico e all’umidità, per questo i provini dovrebbero includere la finitura definitiva e non solo la carta nuda.
La carta riciclata invecchia peggio di una carta in pura cellulosa?
Non esiste una regola automatica. Il comportamento dipende dalla composizione fibrosa, dai trattamenti di collatura e dalla presenza di riserva alcalina. È proprio per questo che il confronto va fatto sperimentalmente tra i candidati reali del progetto.
Servono i test di invecchiamento anche per un packaging a rotazione rapida?
Meno per la durabilità, molto per la sicurezza logistica. Per un prodotto stagionale contano soprattutto stabilità dimensionale e resistenza alla compressione durante stoccaggio e trasporto, valutabili con una campagna di prove più leggera.
Come si integrano questi dati in un dossier di qualificazione fornitore?
Indicando norma applicata, laboratorio, condizioni operative, numero di provini, valori ante e post invecchiamento e soglie di accettazione. Questo formato rende il dato confrontabile tra fornitori e utilizzabile in una gara d’appalto.
È utile conservare campioni di riferimento dopo la produzione?
Sì. Archiviare un lotto testimone in condizioni ambientali note permette di verificare nel tempo la coerenza tra invecchiamento reale e previsione accelerata, e di gestire con dati oggettivi un eventuale contenzioso sulla qualità.