Sur une ligne de production packaging, tout se joue dans les détails du contrôle qualité packaging usine que personne ne voit depuis un bureau parisien. Une dorure décalée de quelques dixièmes de millimètre, un collage qui travaille mal, un delta E qui dérive au troisième millier de feuilles, et c’est l’ensemble d’un lancement qui devient fragile.
Le contrôle qualité packaging usine n’est pas une formalité de fin de chaîne, c’est une discipline continue qui commence au prépresse et s’achève à la palettisation. Chez Maestro, nos techniciens se déplacent physiquement en Italie comme en Chine pour suivre cette chaîne point par point. Voici les douze vérifications qu’ils conduisent, et pourquoi chacune protège votre projet.
Contrôle qualité packaging usine, les 12 points clés
Tempo di lettura: ~12 min
- Pourquoi le contrôle qualité packaging usine ne s’improvise pas
- Les 12 points de vérification d’un technicien Maestro sur une ligne de production packaging
- Inspection manuelle ou inspection automatisée
- AQL, échantillonnage et classification des défauts
- Traçabilité, documentation photographique et libération de lot
- Aller plus loin avec le contrôle qualité packaging
- Questions fréquentes
Pourquoi le contrôle qualité packaging usine ne s’improvise pas
Des risques techniques à chaque étape du packaging
UN emballage haut de gamme cumule les risques techniques. Il associe un support rigide, une impression offset, un ou plusieurs ennoblissements, un façonnage complexe et souvent un calage intérieur thermoformé ou découpé. Chaque opération ajoute une occasion de dérive.
Les référentiels professionnels le rappellent clairement, le contrôle doit porter sur les dimensions, l’apparence, la fonction, la fabrication, le conditionnement et les quantités, et non sur la seule inspection finale. Un contrôle organisé en plusieurs étapes permet d’intercepter un défaut au moment où il coûte encore quelques heures de calage, pas quelques semaines de réimpression.
C’est tout le sens de notre positionnement de bureau de fabrication technicien. Nous ne transmettons pas un fichier à une usine anonyme, nous installons un regard d’expert sur la ligne, avec les mêmes critères d’acceptation d’un site de production à l’autre. Cette produzione con doppia supervisione est détaillée sur notre site.
Les 12 points de vérification d’un technicien Maestro sur une ligne de production packaging
1. Le dossier prépresse et la cohérence avec le plan de découpe
Avant toute mise en machine, le technicien reprend le fichier validé et vérifie le fond perdu, les traits de coupe, la résolution des images, les surimpressions, la séparation CMJN et les tons directs.
Le point le plus sensible sur un packaging reste la cohérence entre le graphisme et la structure. Un contrôle prépresse sérieux garantit que l’emballage se plie correctement, que les visuels sont dans la bonne orientation et qu’aucun élément essentiel ne tombe dans une zone de rainage, de collage ou de découpe. La version du fichier est tracée et archivée, car la mauvaise version reste l’une des erreurs les plus coûteuses du secteur.
2. La matière, son grammage et sa fiche technique
Le technicien contrôle le support à réception du lot papier ou carton. Grammage, épaisseur, état de surface, blancheur, taux d’humidité, sens de fibre, chaque paramètre conditionne le comportement à l’impression et au façonnage.
Les encres, vernis, adhésifs, films de pelliculage et feuilles de dorure sont rattachés à leur fiche technique matière et à leur certificat fournisseur. Pour les dossiers soumis à des exigences achats, la chaîne de responsabilité FSC et la nature végétale des encres sont documentées dès cette étape, ce qui évite de reconstituer un dossier RSE après coup.
3. La validation du BAT et de l’épreuve contractuelle
Le bon à tirer est la seule référence opposable pendant la production. Il fixe la couleur, le contenu, la position des éléments et l’aspect général. L’épreuvage numérique s’appuie sur la norme ISO 12647-7, qui encadre la simulation du résultat d’impression, tandis que l’ISO 12647-2 définit les conditions de l’offset feuille.
Notre technicien compare l’épreuve contractuelle au profil ICC retenu et fait signer une feuille de calage qui deviendra l’échantillon témoin conservé en bord de machine pendant tout le tirage. Toute modification postérieure au BAT est documentée et réapprouvée.
4. Le calage machine et le repérage des couleurs
Au démarrage, la vérification porte sur la position du visuel, le repérage entre les groupes d’impression, le registre recto verso, la netteté des textes fins et l’absence de maculage ou de rayures.
Sur une boîte à fenêtre ou un coffret à charnière, un repérage approximatif se voit immédiatement sur les filets et les aplats de marque. L’échantillon de démarrage est comparé au BAT, puis signé avant lancement du tirage.
5. Le contrôle couleur au spectrophotomètre
La couleur est l’enjeu numéro un du packaging de luxe, notamment lorsqu’une teinte sur mesure constitue la signature d’une maison. Le contrôle s’appuie sur une barre de contrôle, un spectrophotomètre et des mesures exprimées en valeurs CIELAB, avec un suivi du delta E et du bilan des gris.
La norme ISO 13655 encadre la mesure spectrale et colorimétrique des imprimés, ce qui permet de comparer deux productions réalisées à plusieurs mois d’intervalle ou sur deux sites différents. Les relevés sont consignés dans le rapport de production.
Buono a sapersi
Une mesure colorimétrique ne s’interprète jamais seule. Le support, le pelliculage, le vernis et les conditions d’éclairage modifient la perception finale, c’est pourquoi nos techniciens valident toujours la mesure instrumentale par un contrôle visuel sous cabine normalisée.
6. La densité d’encrage et le gain de point en cours de tirage
Pendant le tirage, la stabilité prime. Le technicien surveille la densité des aplats, le gain de point, les variations de teinte entre feuilles, les défauts d’encrage, les bavures et les pétouilles.
Un audit qualité ligne impression efficace repose sur des prélèvements réguliers plutôt que sur une vérification unique, puisque la dérive est progressive. Les feuilles prélevées sont confrontées à l’échantillon témoin, pas au souvenir du BAT.
7. L’alignement de la dorure à chaud et la profondeur de gaufrage
L’ennoblissement se contrôle séparément de l’impression, car il peut introduire ses propres défauts sur une feuille pourtant conforme. Le technicien vérifie le positionnement de la dorure au regard du tracé imprimé, la brillance et l’homogénéité du film métallique, l’absence d’arrachement, puis la profondeur et la netteté du gaufrage ou de l’estampage.
Sur un logo gaufré en relief, une pression insuffisante écrase le détail, une pression excessive marque le verso.
8. Le pelliculage, le vernis sélectif et l’uniformité de surface
Les finitions de surface concentrent une part importante des non-conformités en imprimerie. Sont recherchés les bulles, les plis, les décollements de pelliculage, les manques de vernis, les surépaisseurs sur vernis sélectif 3D et les traces de manipulation sur les soft touch, particulièrement sensibles aux empreintes.
Ce contrôle se fait à la lumière rasante, geste que seule une présence physique en usine permet de reproduire sur chaque poste.
9. La découpe, le rainage et la conformité dimensionnelle
Le technicien mesure l’étui ou le coffret monté et compare les cotes au plan validé. Il contrôle la propreté de la découpe, l’absence de rainage fissuré, le respect des tolérances d’équerrage et la qualité des angles.
Une dérive de quelques dixièmes sur un fourreau rend l’insertion de la boîte gigogne trop dure ou trop lâche, ce qui ruine l’expérience d’ouverture recherchée par la marque.
10. Le collage, les fermoirs aimantés et la tenue mécanique
La tension de collage est testée par ouverture forcée sur des pièces prélevées, afin de vérifier que la colle a bien pris sans transparaître sur la face visible. Sur les coffrets à fermeture magnétique, la puissance et la polarité des aimants sont contrôlées pièce à pièce, ainsi que leur enfouissement sous le papier de couvrure.
Un fermoir trop faible donne une impression de fragilité, un fermoir trop puissant déforme l’habillage à l’usage.
11. Le calage intérieur et l’essai fonctionnel
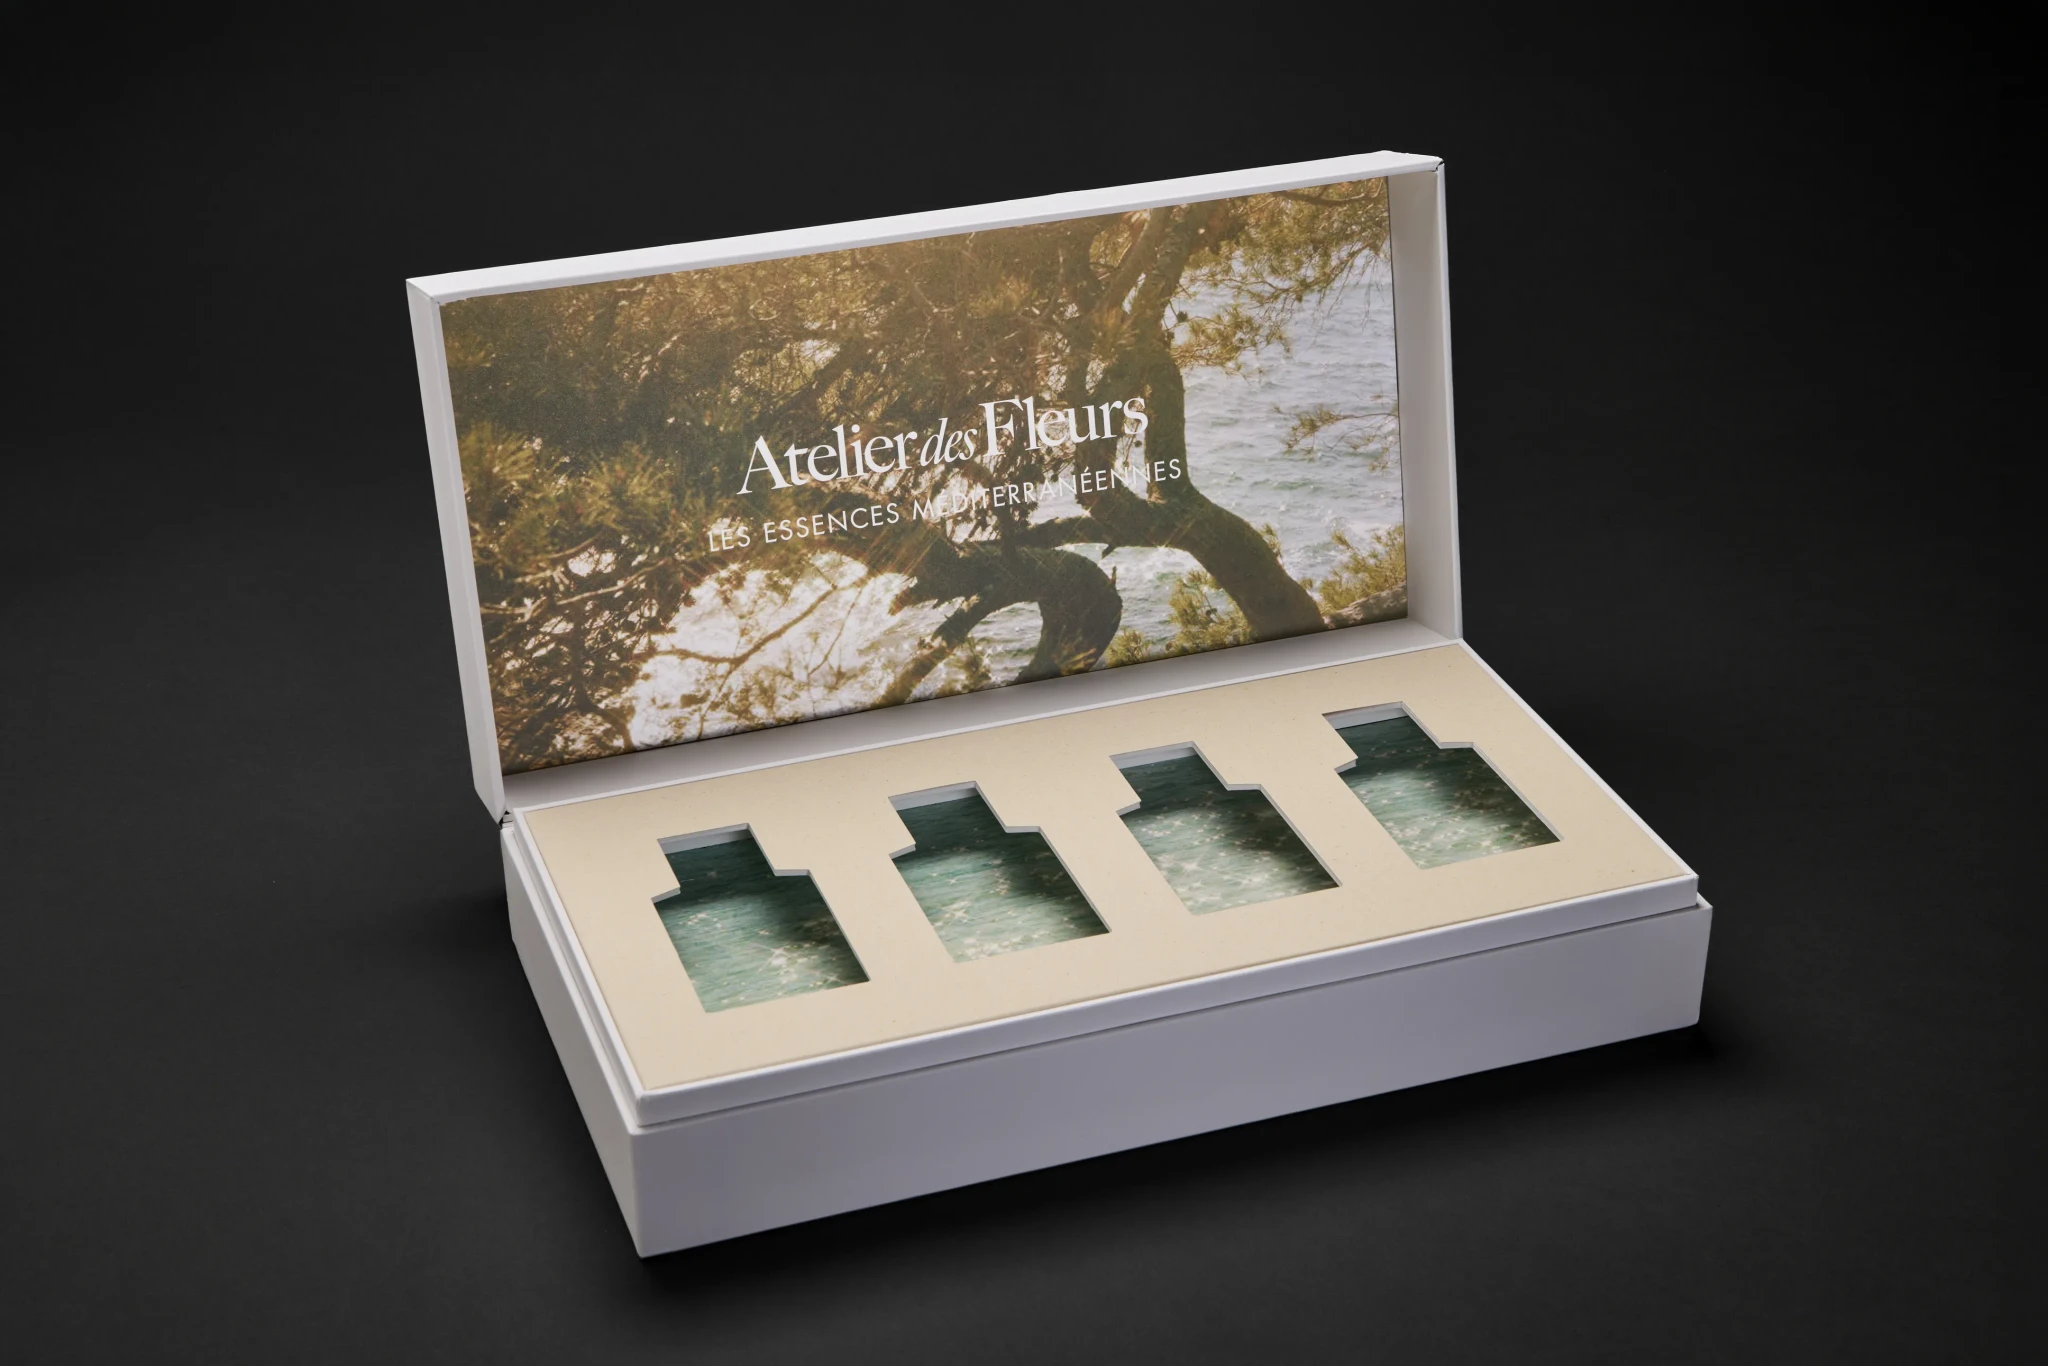
L’insert thermoformé, la mousse découpée ou le calage carton sont testés avec le produit réel ou son gabarit. Le technicien vérifie la tenue du flacon ou de l’objet lors du retournement, la facilité d’extraction, l’ajustement des logements et la résistance du calage après plusieurs cycles d’ouverture.
Ce test fonctionnel est décisif sur les coffrets de parfumerie et de spiritueux, où le produit voyage souvent sur de longues distances.
12. Les codes, les données variables et la traçabilité du lot
Un code-barres visuellement correct peut rester illisible au scanner. La vérification porte sur le contraste, la quiet zone, le grossissement, l’orientation et la conformité aux règles de normalisation GS1, à l’aide d’un lecteur dédié et non à l’œil nu.
Les données variables, numéros de série, dates et identifiants uniques sont confrontés au système de production. Chaque palette reçoit son numéro de lot, relié au fichier, au BAT, à la machine, à l’opérateur et aux relevés colorimétriques.
Inspection manuelle ou inspection automatisée
Les deux approches sont complémentaires. Les systèmes de vision industrielle comparent les échantillons à un fichier maître et détectent systématiquement les écarts de texte, de graphisme, de couleur ou de code-barres, à grande échelle et sans fatigue. Ils peuvent intervenir au prépresse, au calage, pendant l’impression et à la finition.
L’inspection manuelle conserve l’avantage sur les petites séries, les prototypes, les finitions complexes et tout ce qui relève du tactile, du toucher d’un papier de couvrure à la résistance d’une charnière. Sur les séries d’excellence qui font notre quotidien, le jugement d’un technicien expérimenté reste la dernière couche de sécurité.
AQL, échantillonnage et classification des défauts
Lorsque le contrôle à 100 pour cent n’est pas retenu, le plan d’échantillonnage doit préciser la taille du lot, la taille de l’échantillon, le niveau de contrôle et les critères d’acceptation.
Là norme ISO 2859-1 sert de référence pour l’échantillonnage par attributs, le niveau AQL étant défini contractuellement avec le client selon le risque du produit. La classification des défauts conditionne la décision de libération.
| Classe de défaut | Exemples sur packaging de luxe | Décision usuelle |
|---|---|---|
| Critique | Erreur de mention légale, mauvaise référence produit, code-barres illisible, contamination du support | Blocage du lot et arrêt ligne |
| Majeur | Dorure décalée visible, collage ouvert, rainage fissuré, écart couleur hors tolérance delta E | Tri, retouche ou réimpression |
| Mineur | Micro pétouille en zone non visible, légère irrégularité de vernis, trace de manipulation effaçable | Acceptation sous seuil AQL convenu |
Traçabilité, documentation photographique et libération de lot
Aucune inspection finale emballage imprimé n’a de valeur si elle ne laisse pas de trace. Nos techniciens documentent chaque étape par un reportage photographique daté, des relevés de mesure et un rapport de contrôle signé. Avant la libération, les éléments suivants sont systématiquement vérifiés et consignés au dossier.
- Quantité totale, nombre de pièces par paquet et de paquets par carton, conformité au bon de commande
- Séparation et identification des références et variantes, étiquetage des cartons, numéro de lot lisible
- Protection contre l’humidité et les chocs, état des cartons, stabilité et filmage des palettes
- Archivage de l’échantillon témoin signé, des mesures colorimétriques et de la décision de libération
En cas de non-conformité, la procédure ne se limite jamais à un tri. Le lot est isolé, le défaut décrit et gradué, l’étendue du problème mesurée, puis une cause racine est recherchée du côté du fichier, du support, du réglage machine, de l’humidité ou de la manutention. L’action corrective est consignée et son efficacité vérifiée avant reprise. C’est cette documentation qui permet, douze mois plus tard, de relancer une édition strictement identique.
Punti chiave da ricordare
Quatre normes structurent l’essentiel du contrôle, l’ISO 12647-2 pour les conditions d’impression offset feuille, l’ISO 12647-7 pour l’épreuvage numérique, l’ISO 13655 pour la mesure colorimétrique et l’ISO 2859-1 pour les plans d’échantillonnage.
Aller plus loin avec le contrôle qualité packaging
Structurer une démarche de contrôle qualité packaging
La qualité d’un coffret ne se décrète pas au moment de la livraison, elle se construit par une suite de vérifications organisées, mesurées et archivées. Ces douze points de contrôle qualité packaging constituent notre grille de lecture sur chaque ligne de production, en Italie comme en Chine, avec un interlocuteur unique qui porte la responsabilité de l’ensemble.
Pour visualiser nos réalisations, rendez-vous sur notre galleria, pour échanger sur un projet en cours, écrivez-nous.
FAQ
À quel moment faut-il impliquer un technicien qualité sur un projet de packaging ?
Le plus tôt possible, idéalement à la phase de conception structurelle. Un regard technique sur la maquette approuvée et le plan de découpe évite les incompatibilités entre le graphisme et la structure, qui sont les plus coûteuses à corriger une fois les outils de découpe gravés.
Que faut-il prévoir dans un cahier des charges pour cadrer le contrôle qualité ?
Il doit préciser les tolérances colorimétriques acceptées, le niveau AQL retenu, la classification des défauts critiques, majeurs et mineurs, la liste des documents attendus à la libération du lot et la durée de conservation des échantillons témoins.
Faut-il contrôler différemment une petite série et une grande série ?
Oui. Sur une petite série d’excellence, un contrôle unitaire ou quasi unitaire reste réaliste et souvent préférable. Sur un volume important, le plan d’échantillonnage statistique associé à la vision industrielle offre un meilleur rapport entre couverture du risque et délai.
Une tolérance annoncée par un fabricant équivaut-elle à une norme ?
Non. Il faut distinguer une norme de procédé, une certification d’entreprise, une tolérance contractuelle et une promesse commerciale. Seule la tolérance inscrite au contrat est opposable en cas de litige sur un lot.
Comment comparer la qualité de deux productions réalisées sur des sites différents ?
En figeant une même référence de contrôle, épreuve contractuelle, profil ICC, conditions de mesure et échantillon témoin, puis en archivant les relevés CIELAB de chaque site. C’est la méthode que nous appliquons dans le cadre de notre double production supervisée.