Un cofanetto di lusso viene giudicato in pochi secondi, perché l’assemblaggio packaging premium fasi determina ciò che la mano percepisce quando ne sente il peso, il coperchio scorre e l’inserto trattiene il prodotto senza gioco. Dietro quella sensazione istantanea ci sono decine di lavorazioni concatenate, dove un solo millimetro di deriva può tradire un intero progetto creativo.
Conoscere le fasi dell’assemblaggio del packaging premium significa capire dove nascono i difetti e dove vanno presidiati. In questa guida ripercorriamo il processo produttivo degli imballaggi di lusso dalla prestampa alla spedizione, con i controlli che un tecnico deve eseguire in stabilimento. È il metodo con cui lavoriamo ogni giorno sui progetti editoriali e di packaging che seguiamo in Italia e in Asia.
Assemblaggio packaging premium fasi e controlli 2026
Tempo di lettura: ~12 min
- Perché l’assemblaggio è la fase in cui si decide la qualità percepita
- L’assemblaggio del packaging premium nelle fasi di lavorazione reali
- Montaggio manuale, automatico o misto
- Il prototipo e il campione approvato, le due assicurazioni del progetto
- Controllo qualità, durante la produzione e non solo alla fine
- Errori frequenti che compromettono il risultato finale
- Sostenibilità e assemblaggio, come conciliarle davvero
- Il nostro approccio, un ufficio di fabbricazione tecnico in stabilimento
- Domande frequenti
Perché l’assemblaggio è la fase in cui si decide la qualità percepita
Nel packaging standard l’assemblaggio è un’operazione quasi invisibile, perché una scatola pieghevole si chiude con un piega-incolla ad alta velocità e il margine di errore tollerato è ampio. Nel packaging di alta gamma accade l’opposto, perché il valore del progetto si concentra proprio nei punti di giunzione, negli spessori e nelle tolleranze di montaggio.
Impatto delle tolleranze di montaggio sul risultato
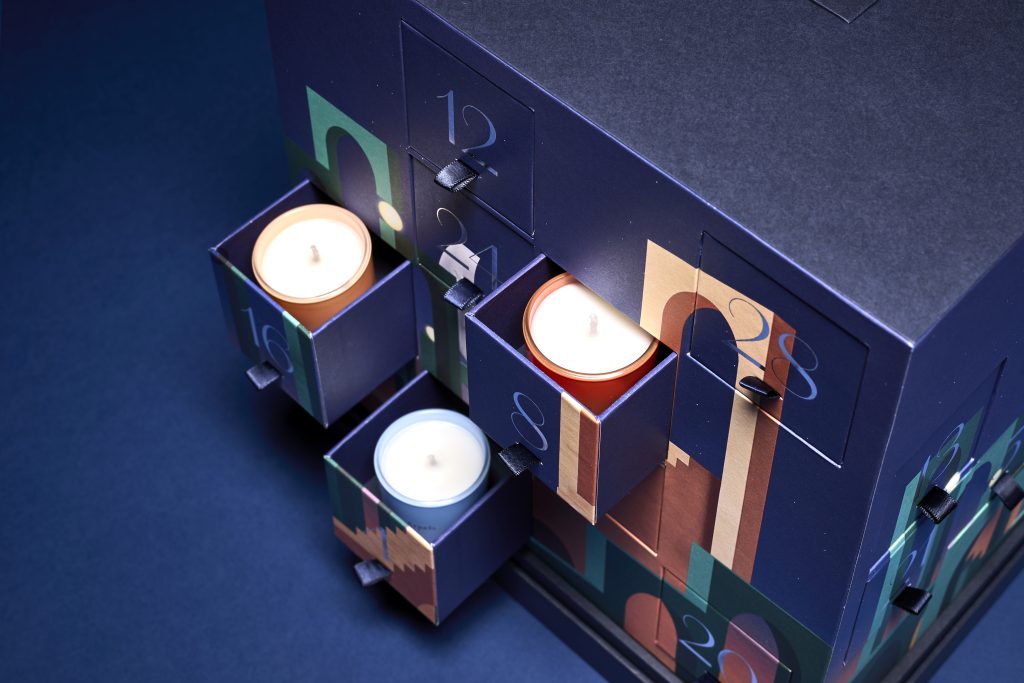
Un cartone rigido rivestito con carta stampata, una lamina applicata a caldo su un angolo, un inserto sagomato in cartone riciclato devono convivere nello stesso oggetto senza che nessuno dei tre tradisca gli altri.
La difficoltà tecnica è che ogni fase eredita gli errori della precedente e li amplifica. Un registro di stampa fuori di mezzo millimetro diventa un disallineamento visibile dopo la fustellatura, una cordonatura troppo profonda su una fibra orientata male si trasforma in una rottura del cartoncino alla piega, una laminazione posata su una superficie contaminata genera bolle che emergono solo dopo l’accoppiamento. Per questo parliamo di fasi critiche e non semplicemente di passaggi produttivi, perché ognuna è un potenziale punto di non conformità produttiva.
L’assemblaggio del packaging premium nelle fasi di lavorazione reali
La sequenza che segue descrive il ciclo completo di produzione di un cofanetto premium, dalla stampa alla finitura, così come viene gestito su una commessa di alta gamma. L’ordine può variare in funzione della struttura, ma la logica resta invariata, perché ogni lavorazione impone vincoli alla successiva.
Prestampa e gestione del colore
Prima di qualsiasi macchina si lavora sui file. Verifica del formato, abbondanze di stampa, separazione CMYK, gestione dei colori Pantone del Pantone Matching System, incorporamento dei caratteri, controllo delle sovrastampe e allineamento preciso tra grafica e fustella tecnica. Nel packaging di lusso la coerenza cromatica deve reggere tra stampa, nobilitazioni e lotti successivi, quindi i riferimenti colore vanno congelati su un campione fisico approvato e non su un monitor.
Progettazione strutturale e prototipo
La fustella definisce linee di taglio, cordonature, perforazioni, aree di sicurezza, tolleranze di montaggio e direzione della fibra del cartoncino. Un prototipo strutturale realizzato con plotter o cartone neutro consente di validare forma, dimensioni e logica di apertura prima della preserie. È la fase in cui si scoprono gli errori a costo zero.
Stampa
L’offset resta la tecnologia di riferimento per i supporti cartacei di qualità grazie alla fedeltà cromatica e alla definizione dei dettagli, mentre il digitale serve per prototipi e tirature corte e la serigrafia per gli effetti speciali. In macchina si controllano uniformità dell’inchiostrazione, registro di stampa, densità, nitidezza dei testi e corrispondenza con il campione firmato.
Nobilitazione
Stampa a caldo con lamina, goffratura, debossing, verniciatura UV selettiva, laminazione soft-touch, effetti metallizzati. Sono le lavorazioni che costruiscono il valore tattile, ma anche quelle con il tasso di difettosità più alto. I controlli devono riguardare posizione, copertura, adesione e uniformità, intercettando trasferimenti incompleti, bordi irregolari, micro fori, bolle e disallineamenti.
Fustellatura, cordonatura e spellicolatura
La macchina esegue taglio, cordonatura, perforazione e rimozione degli sfridi secondo la fustella approvata. La precisione del registro qui è decisiva, perché un errore compromette la corrispondenza tra grafica, pieghe, tagli e finiture già applicate.
Accoppiamento e rivestimento
Nei cofanetti rigidi la carta stampata viene applicata sul cartone con adesivo strutturale e pressione controllata, eliminando bolle d’aria, mantenendo l’allineamento ed evitando il sollevamento dei bordi. Su strutture complesse o piccole serie questa fase è spesso manuale, perché nessuna macchina gestisce bene un angolo rivestito su tre spessori diversi.
Piega, incollaggio e montaggio
Il cartoncino viene piegato lungo le cordonature e incollato nei punti previsti. Si verificano posizione dell’adesivo, tenuta dell’incollaggio, perpendicolarità, allineamento dei pannelli, assenza di residui di colla e corretto funzionamento di apertura e richiusura.
Inserti, accessori e imballaggio finale
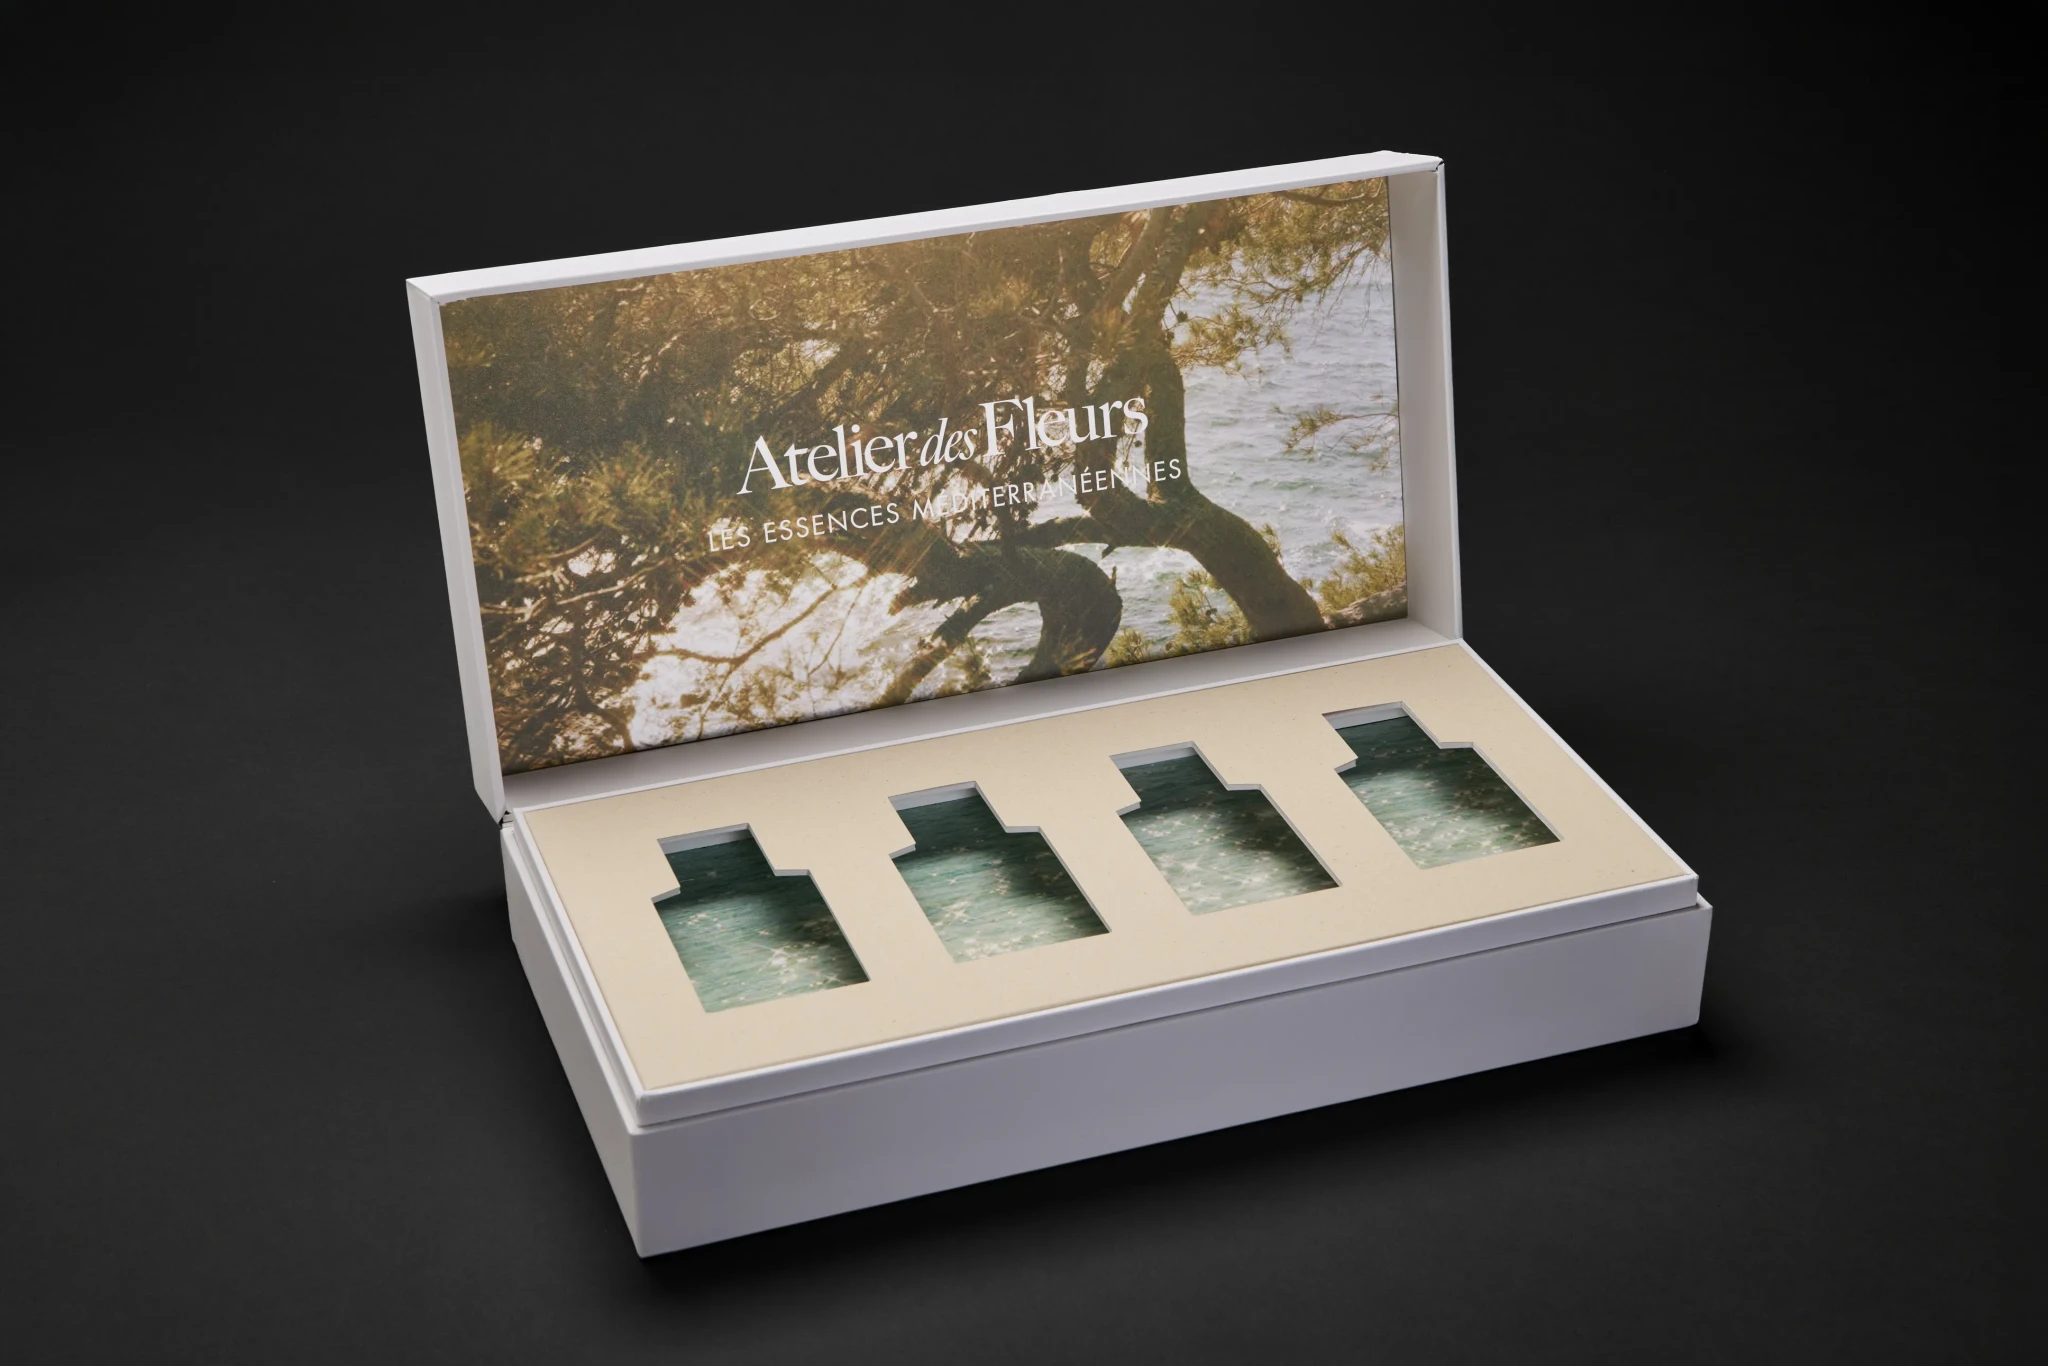
Calage sagomati, vassoi interni, nastri, magneti, finestre, libretti ed etichette vengono integrati durante o dopo la formazione della struttura. Infine conteggio, separazione per lotto, protezione antipolvere, protezione degli angoli, palletizzazione e identificazione secondo gli standard GS1 per etichettatura e tracciabilità.
Importante
Le tolleranze di montaggio di un cofanetto rigido sono molto più strette di quelle di una scatola pieghevole. Un inserto che balla di un millimetro non è un difetto estetico, è un difetto percepito dal cliente finale nel momento dell’apertura.
Montaggio manuale, automatico o misto
Criteri di scelta del tipo di montaggio
Una delle domande ricorrenti dei responsabili di produzione riguarda la scelta tra montaggio automatico e manuale. Non esiste una risposta universale, perché dipende dalla complessità strutturale, dai volumi e dal livello di finitura richiesto. Le scatole semplici passano su linee piega-incolla ad alta velocità, mentre i cofanetti rigidi, le scatole magnetiche e le strutture con inserti richiedono assemblaggio manuale o lavorazioni specialistiche. Nella maggior parte dei progetti di lusso la soluzione reale è mista, con una base industriale e una rifinitura manuale.
| Criterio | Assemblaggio automatico | Assemblaggio manuale | Montaggio misto |
|---|---|---|---|
| Tipologia di struttura | Astucci pieghevoli, fodero semplice | Cofanetti rigidi, chiusure magnetiche, inserti sagomati | Cofanetti rigidi con nobilitazioni multiple |
| Volumi tipici | Grandi serie | Piccole e medie serie | Medie e grandi serie |
| Ripetibilità | Molto alta | Dipendente dalla formazione degli operatori | Alta con controllo in linea |
| Gestione dei materiali accoppiati | Limitata | Ottimale | Ottimale sulle fasi critiche |
| Punto di rischio principale | Tolleranze su supporti speciali | Variabilità tra operatori e turni | Coordinamento tra le due linee |
Il prototipo e il campione approvato, le due assicurazioni del progetto
Il prototipo strutturale serve a validare la meccanica dell’oggetto, il campione fisico approvato serve a congelare l’estetica. Sono due documenti contrattuali, non due cortesie commerciali. Sul prototipo si testano apertura, chiusura, resistenza, comportamento della cordonatura e compatibilità tra grammatura e direzione della fibra. Sul campione firmato si fissano colori, posizione delle lamine, profondità della goffratura e tenuta dell’incollaggio, perché saranno questi i riferimenti rispetto ai quali l’ispezione in linea dichiarerà conforme o non conforme ogni lotto.
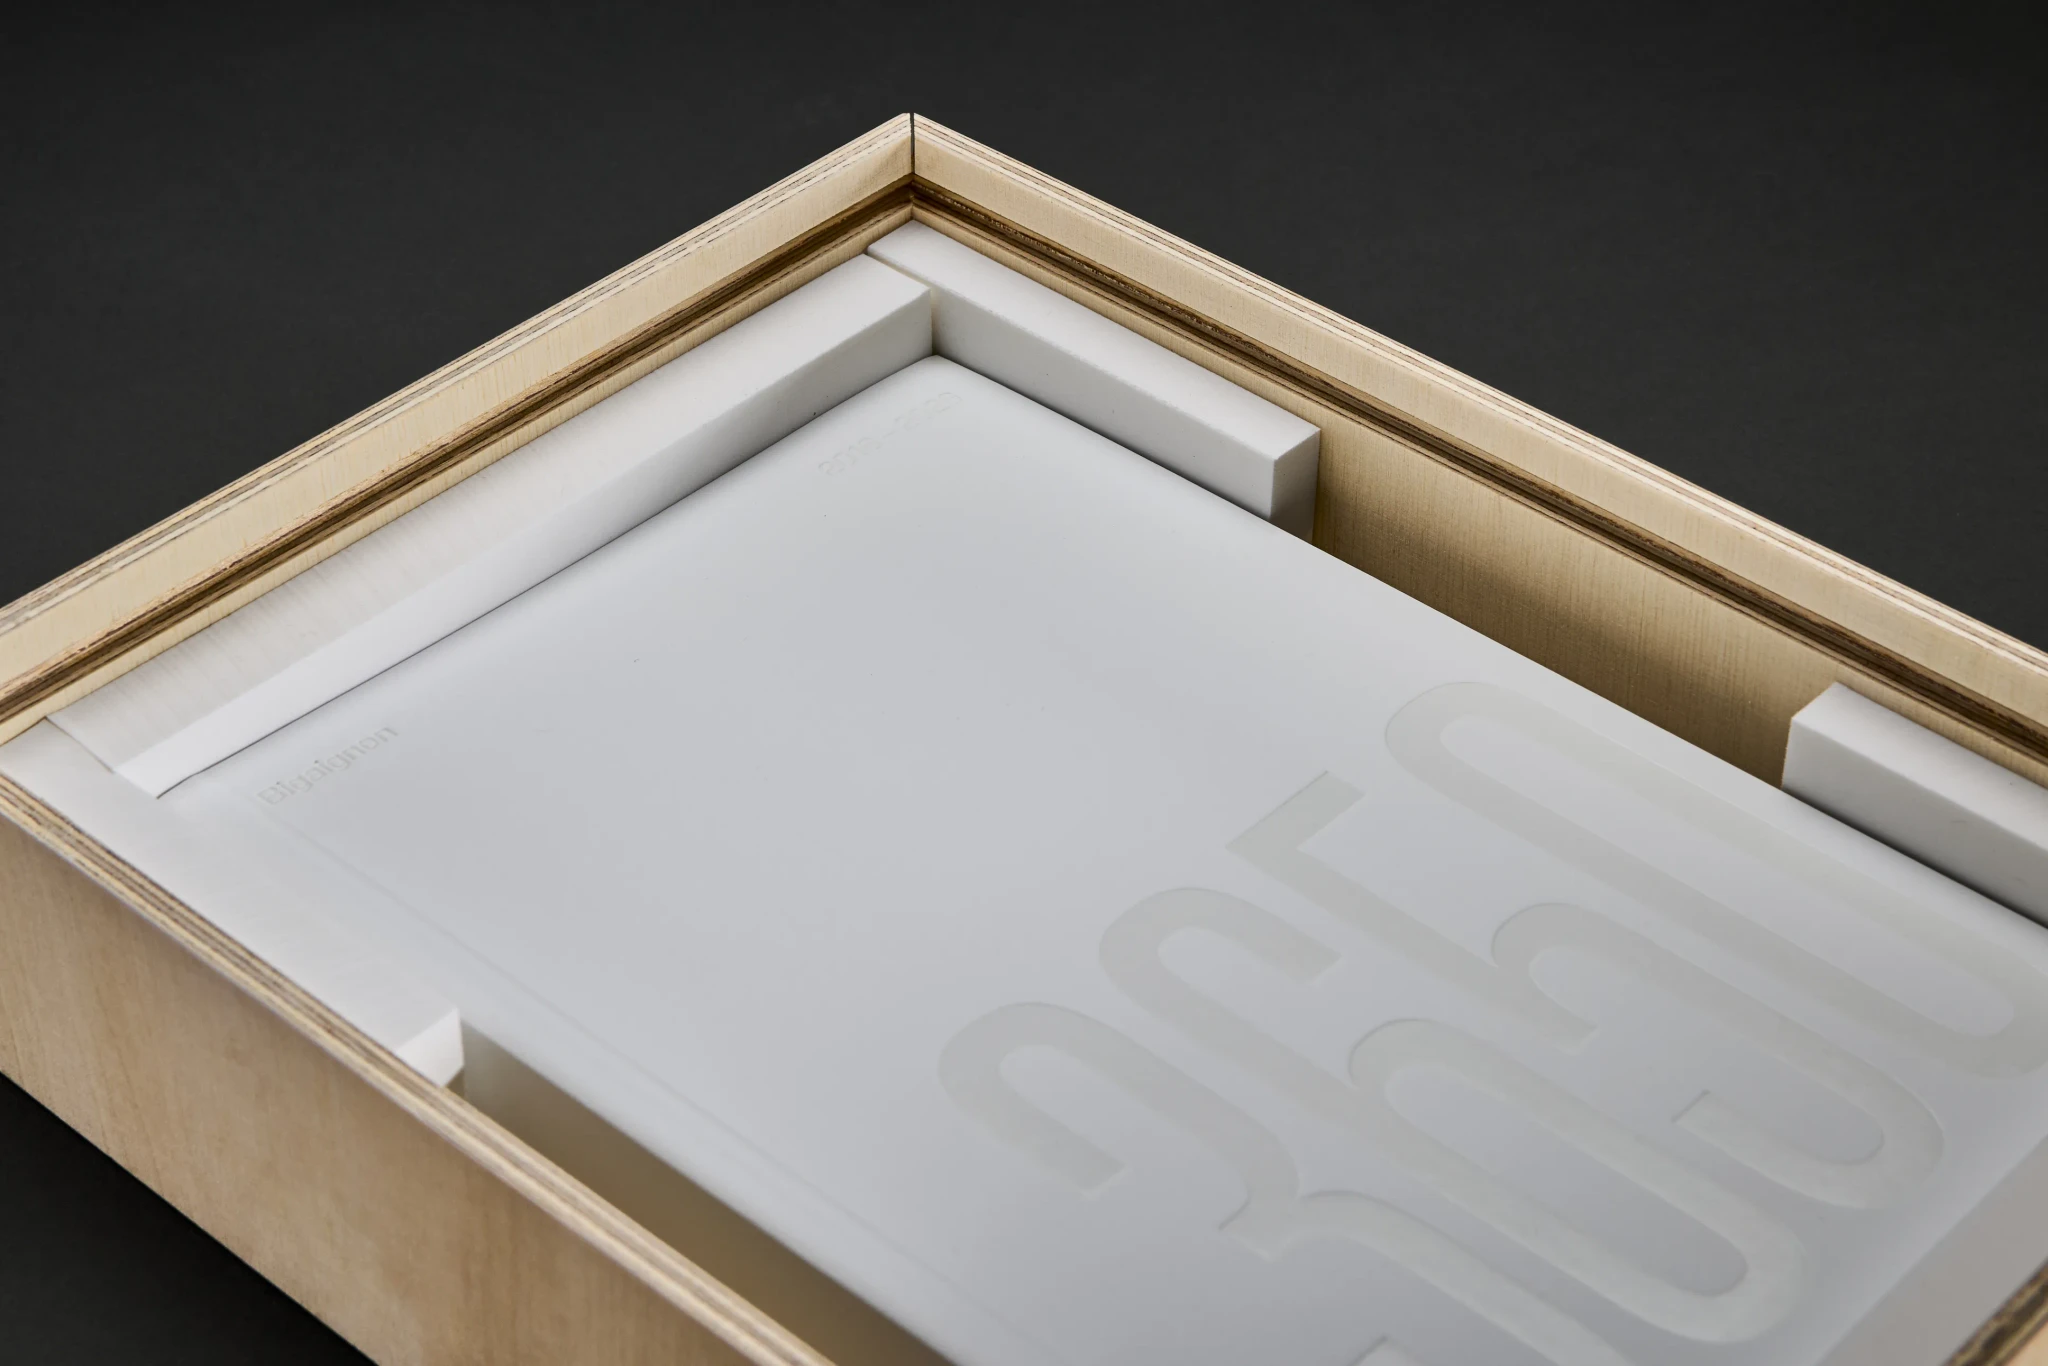
Nella nostra esperienza su progetti editoriali e di packaging, come i quaderni rivestiti in tessuto con motivo chevron o i libretti con goffratura e caratteri dorati realizzati per il settore vitivinicolo, la differenza tra un risultato brillante e un risultato mediocre si gioca quasi sempre su questa coppia di validazioni. Un campione approvato con leggerezza produce migliaia di pezzi discutibili, e in quel momento la discussione non è più tecnica, è commerciale.
Controllo qualità, durante la produzione e non solo alla fine
Il controllo qualità del packaging premium deve essere distribuito lungo il ciclo. Verificare solo a fine linea significa scoprire il problema quando il materiale è già stato consumato e le tempistiche sono compromesse. I piani di campionamento possono appoggiarsi a riferimenti normativi riconosciuti come la ISO 2859, mentre le verifiche in linea intercettano in tempo reale deviazioni cromatiche, disallineamenti e difetti strutturali.
Piano di controllo qualità in produzione
Ecco le verifiche che consideriamo non negoziabili su una commessa di alta gamma:
- Controllo del supporto in ingresso, grammatura, planarità e certificazione FSC del Forest Stewardship Council quando richiesta dal capitolato.
- Verifica del registro di stampa e della densità colore rispetto al campione firmato, a inizio tiratura e a intervalli regolari.
- Ispezione delle nobilitazioni su adesione, posizione, copertura e uniformità, con prova di sfregamento.
- Controllo della fustellatura e della spellicolatura, con test di piega su più campioni.
- Verifica della tenuta dell’incollaggio dopo essiccazione e prova di apertura e chiusura ripetuta.
- Controllo degli inserti, del gioco interno e della protezione delle superfici prima dell’imballaggio.
Errori frequenti che compromettono il risultato finale
Il disallineamento tra stampa e fustella nasce quasi sempre da file tecnici imprecisi o da abbondanze insufficienti, e si previene separando chiaramente grafica e tracciato e approvando una prova fisica.
Le bolle e i sollevamenti della laminazione derivano da adesivo non uniforme, pressione insufficiente o superficie contaminata, quindi vanno controllate copertura dell’adesivo, pressione e condizioni ambientali.
L’incollaggio debole è spesso un problema di compatibilità tra adesivo e superficie troppo lucida o laminata, non di quantità di colla.
I difetti di stampa a caldo, trasferimento incompleto, bordi irregolari, perdita di uniformità, richiedono taratura di temperatura, pressione e tempo di contatto sul materiale reale.
Le cordonature che rompono il cartoncino segnalano quasi sempre una fibra orientata in modo sfavorevole o una profondità eccessiva.
Da ricordare
Quasi tutti questi difetti sono visibili su una preserie e invisibili su un file. È il motivo per cui un tecnico presente fisicamente in stabilimento vale più di qualsiasi scambio di mail con un intermediario.
Sostenibilità e assemblaggio, come conciliarle davvero
L’assemblaggio sostenibile di un packaging premium non si riduce alla scelta di una carta riciclata. Significa progettare per il disassemblaggio, ridurre il numero di componenti, limitare gli adesivi, sostituire le plastiche difficili da riciclare e ottimizzare l’impianto di stampa per ridurre gli sfridi. Tra le soluzioni che emergono nel settore del lusso, discusse anche negli appuntamenti internazionali dedicati come Luxe Pack, figura l’assemblaggio a incastro, che riduce o elimina colle e punti metallici mantenendo la tenuta strutturale.
Sul piano documentale, i capitolati dei gruppi del lusso chiedono prove verificabili, certificazione dei materiali, tracciabilità della filiera e standard strutturali coerenti con i riferimenti ECMA. Fornire questa documentazione in modo organizzato è parte integrante del lavoro di un ufficio di fabbricazione, non un allegato opzionale.
Il nostro approccio, un ufficio di fabbricazione tecnico in stabilimento
In MAESTRO PREMIUM PRINTING non ci limitiamo a trasmettere un ordine a uno stampatore. Supervisioniamo fisicamente la produzione, in Italia e in Cina sui progetti che lo richiedono, con una doppia produzione pensata per conciliare artigianato e volume. Significa validare la fustella, firmare il campione, assistere all’avvio macchina, controllare le nobilitazioni e verificare il montaggio prima che il lotto esca dallo stabilimento. Potete vedere realizzazioni di confezioni e cofanetti nei nostri progetti.
Un packaging premium riuscito non è il risultato di una singola lavorazione eccellente, ma della coerenza tra dodici lavorazioni che devono parlarsi. Se state preparando un lancio con tempistiche strette o avete subito una delusione di qualità su una produzione precedente, possiamo analizzare insieme la struttura del vostro progetto e identificare le fasi a rischio prima che diventino un problema. Scriveteci tramite la nostra pagina di contatto per una valutazione tecnica del vostro cofanetto.
In sintesi sull’assemblaggio del packaging premium
L’assemblaggio del packaging premium concentra il valore percepito del cofanetto nelle sue fasi più critiche: progettazione strutturale, stampa, nobilitazioni, accoppiamento e montaggio. Tenere sotto controllo tolleranze, materiali e parametri di macchina in ciascuno di questi passaggi significa evitare difetti che diventano evidenti solo al momento dell’apertura.
Se desiderate una valutazione tecnica del vostro progetto di cofanetto o state pianificando un nuovo lancio, potete contattarci tramite la nostra pagina di contatto per impostare fin da subito un ciclo produttivo coerente con gli standard del packaging di lusso.
FAQ
Quanto tempo richiede la validazione di un prototipo prima della produzione in serie?
Dipende dalla complessità strutturale e dal numero di materiali coinvolti. Un prototipo bianco realizzato al plotter serve a validare la meccanica in tempi brevi, mentre un prototipo rappresentativo con carte definitive e nobilitazioni richiede un ciclo più lungo perché impone l’approvvigionamento dei supporti reali e la taratura delle lavorazioni di finitura.
È possibile modificare la struttura di un cofanetto dopo l’approvazione della fustella?
Tecnicamente sì, ma ogni modifica strutturale comporta una nuova fustella e la riapertura dei file grafici, perché le aree di piega, le abbondanze e le zone destinate alle nobilitazioni si spostano. Per questo concentriamo tutte le decisioni strutturali prima della validazione, anche quando il brief creativo è ancora in evoluzione.
Quali documenti chiedere a un fornitore per qualificarlo su un bando del lusso?
Tipicamente le certificazioni dei materiali, il metodo di calcolo dell’impronta ambientale, il piano di controllo qualità con i criteri di campionamento adottati, la mappatura della filiera e i riferimenti di tracciabilità dei lotti. Un dossier incompleto è la causa più frequente di blocco interno nelle procedure di referenziamento.
Il packaging premium ha senso anche per tirature ridotte?
Sì, a condizione di scegliere lavorazioni compatibili con la serie corta. Su piccole quantità l’assemblaggio manuale e il digitale per alcune componenti permettono di raggiungere un livello di finitura elevato senza i volumi minimi tipici delle linee completamente automatizzate.
Come si garantisce la coerenza cromatica tra lotti prodotti in periodi diversi?
Conservando un campione fisico di riferimento firmato, registrando i parametri di stampa e i riferimenti Pantone utilizzati, e ripetendo la misurazione della densità colore a ogni nuova tiratura. Senza un riferimento materiale archiviato, la deriva tra lotti è praticamente inevitabile.